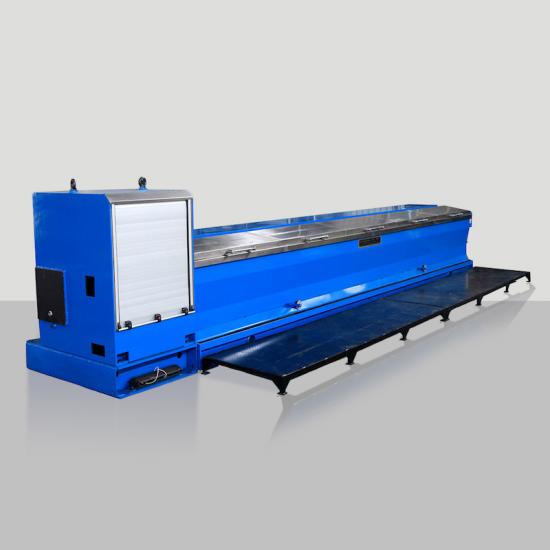
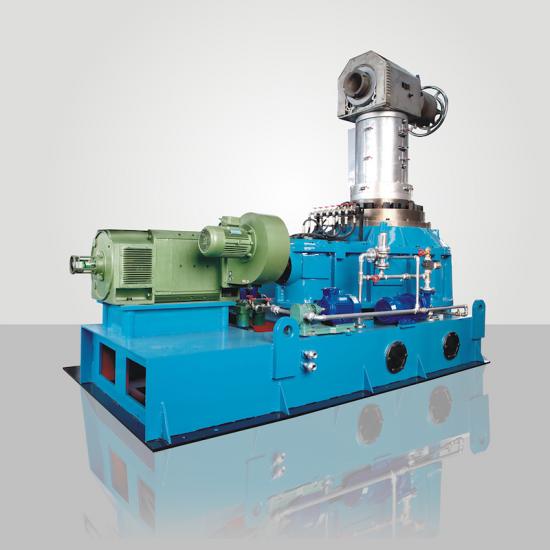
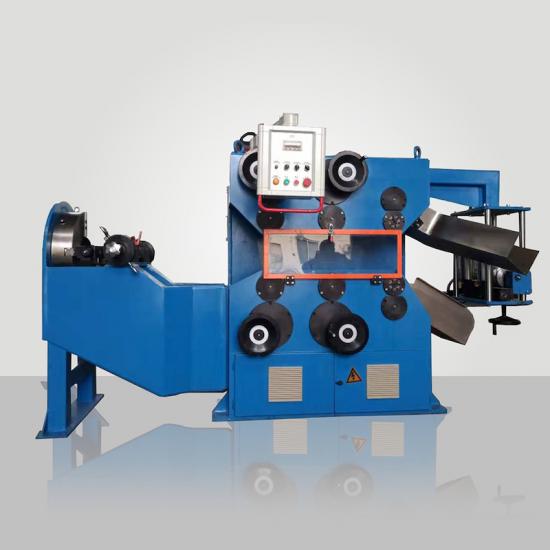
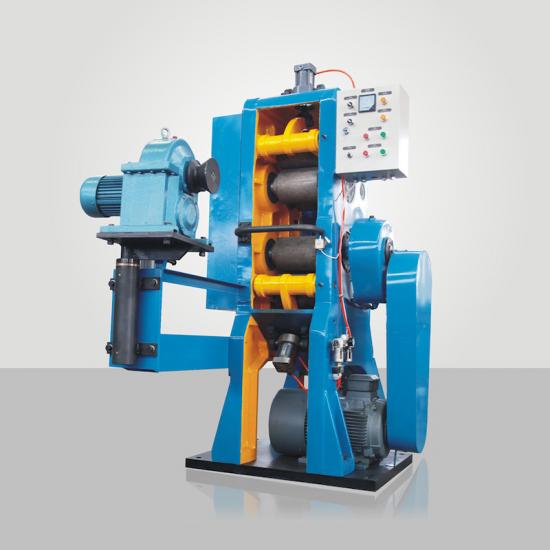
उत्पाद की गुणवत्ता और उत्पादकता में सुधार करने के लिए, कम ऊर्जा खपत, अब केबल उद्योग धीरे-धीरे मूल टैंक के बजाय निरंतर एनीलिंग मोड एनीलिंग। निरंतर एनीलिंग कार्य सिद्धांत तांबा तार की एक निश्चित लंबाई का उपयोग दो सकारात्मक और नकारात्मक इलेक्ट्रोड तांबा पहिया सीधे शॉर्ट सर्किट, क्योंकि तांबा तार का प्रतिरोध काफी कम है और कम वोल्टेज स्थिति में भी बहुत कम सर्किट का उत्पादन कर सकता है। इस कम वोल्टेज बड़े वर्तमान का उपयोग करें, तांबा तार जलने वाले नरम को प्राप्त कर सकते हैं। फील्ड ऑपरेशन में, एनीलेल्ड वायर व्यास गर्दन, सतह खरोंच, लाल तांबा तार, तांबा तार रंग, तांबा तार ऑक्सीकरण और कुछ पर कुछ घटना का कारण बन सकता है। घटना के मुताबिक, परिचालन को समझाने और हल करने के लिए एनीलिंग सिद्धांत के साथ संयुक्त गलतियाँ।
कब Annealed तार व्यास गर्दन: कड़ी मेहनत में तांबा तार, निर्यात मॉड्यूल मरने का आकार है, तनाव का आकार तार व्यास तार नहीं है। लेकिन निरंतर एनीलिंग में, तांबा तार हीटिंग तार नरम हो जाता है, रेखा खुद कुछ एक्सटेंशन। लाइन विस्तारित भाग को समय पर भेजने के लिए, और आचरण निकेल रिंग घर्षण टैंक के तांबा पहिया नहीं,मध्य ड्राइंग मशीन के साथ Annealer आम तौर पर त्रिकोणीय एनीलिंग में विदेशी उन्नत अनुभव के साथ संयुक्त संरचना। बाहरी प्रवाहकीय तांबा पहिया की त्रिभुज संरचना दो नाली के अंदर और बाहर, तांबा तार के अंदर तांबा तार पेश किया, पूरा एनीलिंग। स्वीकार करने के लिए खाई व्युत्पत्ति से लाइन। निकल रिंग अप टैंक बनाने के लिए, नाली के अंदर नाली व्यास अनुपात के बाहर बड़ा है, यह संरचना पर निकल रिंग ग्रूविंग हल हो गया है। करने के लिए Annealed तार व्यास संकट के लिए क्षतिपूर्ति समस्या सामान्य निरंतर एनीलिंग निर्यात चाहिए मरने के लिए चुनें वास्तविक आवश्यकता तार व्यास 0.0015-0.0035 अधिक उपयुक्त। अधिक से प्राकृतिक विस्तार का सिर्फ एक हिस्सा बंद।
क्योंकि एनीलिंग लाइन बहुत नरम होने के बाद, उचित तनाव वजन का उपयोग करने के लिए विभिन्न तार व्यास के अनुरूप होता है, यदि तार व्यास छोटा तनाव बड़ा होता है, तो तार व्यास होगा और पतला। एनीलिंग मांग में तनाव नियंत्रण बहुत अधिक है। एक के साथ कोई लाइन नहीं। तनाव।
सतह खरोंच: निरंतर एनीलिंग निरंतर संपर्क संपादन पर आचरणशील पहिया में तांबा तार का उपयोग होता है, सकारात्मक और नकारात्मक इलेक्ट्रोड शॉर्ट सर्किट को पूरा करने के लिए, एनीलिंग प्राप्त करना उद्देश्य सिद्धांत में तांबा तार और तांबा दौर में रिश्तेदार गति है, एक निश्चित खरोंच का उत्पादन करेगा, और इसके अलावा, तांबा पहिया में रेखा निरंतर बिजली की प्रक्रिया है। ललित रेखा क्योंकि संपर्क क्षेत्र छोटा है, देखो बहुत स्पष्ट नहीं है, बड़े संपर्क क्षेत्र के लिए मोटी रेखा, अधिक प्रतीत होती है। उत्पादित खरोंच, शीतलक पानी बनाने के लिए एक स्नेहन करने के लिए एक स्नेहन होता है, (सुझाव जला स्टू तेल का उपयोग करके, 0.1% की एकाग्रता के अनुसार जोड़ें या सीधे उपयोग करें कुछ एंटीऑक्सीडेंट फ़ंक्शन ड्राइंग तेल, प्रेस 1-3% एकाग्रता जोड़ें) व्हील के बीच घर्षण के तार और बिजली की चालन को कम करें। दूसरा, हमें तांबा तार में होना चाहिए ठीक खींचा मामले तनाव को बढ़ाने की कोशिश करते हैं, कम, कम करने के बीच लाइन और प्रवाहकीय व्हील पर्ची को कम करें, कम करें। तीन प्रत्येक थ्रेड गाइड रोलर, चीनी मिट्टी के बरतन छेद, आदि की जांच करना है। क्षतिग्रस्त मोटे बुरे जगह टर्मिनल में एनीलिंग में, एनीलिंग भाग को नियंत्रित करें, एनीलिंग भागों स्वतंत्र पीआईडी का गठन बंद लूप नियंत्रण, यह होगा तार व्यास अंतर पर्ची के लिए मेजबान और एनीलिंग भाग को हल करें, पर्ची के बीच मेजबान और एनीलिंग को हल करें, कॉपर और निकल बेल्ट को इलेक्ट्रिक शॉक पॉइंट के कारण फिसलने दें।
एनीलिंग कॉपर के बाद लाल: निरंतर एनीलिंग तीन अनुभाग: प्रीहेटिंग सेक्शन, वर्क टुकड़ा, कूलिंग अनुभाग। लाइन की लंबाई के लिए प्रीहेटिंग सेक्शन लंबा है, तापमान अधिक नहीं है 250 डिग्री, और तांबा की मलिनकिरण नहीं होने दें तार। वर्तमान की कार्य अवधि बड़ी है, तांबा तार उच्च तापमान (550 डिग्री), यदि कार्य अनुभाग में हवा मौजूद है, तो हीटिंग स्थितियों में तांबा और ऑक्सीजन तांबा ऑक्साइड का उत्पादन करता है। सबसे आसान ऑक्सीकरण के इस खंड में लाल है। इसकी कार्य अवधि भाप का उपयोग करना है (या पानी) सुरक्षा, अगर भाप काफी (या पानी का स्तर बहुत कम है), इस खंड में लाल होगा। समाधान एक भाप बढ़ाने के लिए है (या पानी में सुधार स्तर)। दूसरा कांस्य पहियों के पानी का स्तर सुधारने के लिए है, गारंटी है कि कार्य अवधि कोई नहीं है।
नोट: भाप संरक्षण अवसरों का उपयोग, ठंडा पानी नहीं कर सकता अधिक से भाप आउटलेट, या सीधे हीटिंग चक्र शीतलन पानी में भाप, ताकि बड़ी संख्या में भाप, भाप दबाव शून्य हो सके (भाप जनरेटर हीटिंग लैंप डिस्प्ले, कहता है कि यह हीटिंग रहा है, भाप दबाव शून्य है। बहुत कुछ समय पर व्यक्ति को भाप जनरेटर हीटिंग पाइप जला या भाप जनरेटर शक्ति का उत्पादन करने के लिए पर्याप्त भ्रम पैदा नहीं कर सकता है, उत्पादन की प्रक्रिया में इस घटना पर ध्यान देना चाहिए, ताकि नहीं हो। काम Duanruguo Didn ' टी भाप संरक्षण, तांबा तार उन्हें बदल जाएगा रंग। समाधान उपयुक्त समायोजन छोटा ठंडा पानी फ़ीड पानी दबाव। मत करो भी भी बड़ा हो एक ही समय में। शुरुआती स्थान पर वापस कुछ दबाव है, नहीं कर सकता हवा को पीछे से आने दो गेट
तांबा तार रंग (अंधेरा लाल या सफेद) : लाइन की कार्य अवधि में निरंतर एनीलिंग शीतलन के बाद नरम और पास शीतलन अनुभाग को जला दिया जा सकता है, जिससे लीड गर्म नहीं हो सकता है, बिना पानी। बड़े आकार की रेखा को हल करने के लिए निरंतर एनीलिंग शीतलन पर्याप्त नहीं है, लीड बहुत गर्म है, जिसके परिणामस्वरूप तांबा तार गहरा लाल या सफेद होता है, शीतलन खंड में दो इनलेट: पानी ठंडा करना, ठंडा करना पानी। जब तक शीतलन पानी खुला तब तक छोटी विनिर्देश रेखा करना यह अगर बड़ी विनिर्देश लाइन, दो आउटलेट खुला है, ताकि तांबे के शीतलन प्रभाव को मजबूत किया जा सके। लीड बहुत गर्म नहीं है, एक गहरा लाल या सफेद होना भी आसान नहीं है। विनिर्देश बड़े तांबा तार, क्योंकि पहले एनीलिंग की रक्षा करने के लिए भाप है, कार्य अनुभाग और शीतलन खंड एक संचार जहाजों, इस तरह के शीतलन खंड पानी है अधिक नहीं से भाप इनलेट स्थिति, या भाप मुंह के लिए पानी बंद हो गया, लेकिन ठंडा धारा जल स्तर उच्च नहीं है, भी नहीं कर सकता एक अच्छा ठंडा है प्रभाव। वास्तव में विरोधाभासी चीजें। इस समस्या को हल करने के लिए, हम एनीलिंग डिज़ाइन में सुधार करते हैं, मूल रूप से इसे हल करते हैं विरोधाभास। विभिन्न तार व्यास के अनुसार, शीतलन के उद्देश्य को प्राप्त करने के लिए शाब्दिक रूप से ठंडा अनुभाग जल स्तर समायोजित करें।
कॉपर वायर रंग: दो प्रकार की परिस्थितियां, एक प्रकार तांबा तार एनीलिंग है उन्हें रंग बदल जाएगा, अभी भी उस समय एक तरह का एनीलिंग है, लेकिन जब तक आप ऑक्सीकरण नहीं रखते हैं तब तक नहीं।
पूर्व मामले में, मुख्य रूप से हवा के बिना अवधि में काम पर ध्यान देना, उपरोक्त समाधान पानी बहुत गंदे या पानी की गुणवत्ता खराब है, साफ करने की जरूरत है पानी। दूसरी तरह की परिस्थिति आमतौर पर पानी के साथ होती है, मुख्य रूप से सूखी की समस्या को हल करना है। अगर वायु झटका नहीं स्टेम, हल करने के लिए एक वाइपर मरने पर विचार करें, प्रभाव बहुत अच्छा है भी। पानी के बिना तांबा तार बाहर निकलने का अंतिम उद्देश्य है।
नोट: निरंतर एनीलिंग के साथ ड्राइंग के लिए, ऑपरेशन में चाहिए चीजों पर ध्यान दें, कोई ध्यान देने के लिए एक लिंक, यह परेशानी का उत्पादन आ सकता है, दृश्य अधिक है वास्तविक उत्पादन में, वास्तविक उत्पादन में, छिपे हुए खतरे के स्रोत को हल करने के लिए, ध्यान से परिधीय उपकरणों में, ध्यान से परिधीय उपकरणों में होना चाहिए भुगतान किया जाना कुछ:
1: तार ड्राइंग तेल टैंक की मात्रा कम नहीं हो सकती है 7 घन / टेबल, ठंडा तेल पूल खींचें कम नहीं 3 घन / स्टेशन, लंबाई और चौड़ाई में तेल पूल जहां तक संभव हो, नहीं बहुत गहरा हो, जो गर्मी के लिए फायदेमंद है अपव्यय।
2: गर्मी की एनीलिंग प्रक्रिया में तांबा तार सभी ठंडा पानी को दूर करने दें, ताकि ठंडा पानी लगातार हीटिंग होगा, जब शीतलन पानी का तापमान 70 डिग्री से अधिक, शीतलन प्रभाव आदर्श नहीं है, तांबा तार होगा लाल। तो कूलिंग पूल नहीं कर सकता बहुत छोटा, ठंडा पानी भी पर्याप्त होना चाहिए, ठंडा पंप मोटर चयन का सुझाव दें तीन चरण 0.75 उपरोक्त केडब्ल्यू, 1 में आउटलेट व्यास "आत्म-प्राइमिंग पंप। नहीं एक चरण पानी का उपयोग करने का सुझाव दें पंप। पाइपलाइन को कोहनी में जितना संभव हो सके उतना कम, यह सुनिश्चित करने के लिए कि पानी प्रवाह और दबाव।
3: उच्च गति तार ड्राइंग मशीनसतह की दर को कम करने के लिए मोल्ड और उपकरण। के साथ। बहुत बेहतर बूट के साथ, लेकिन शंकु जीवन काटा जाएगा लघु 3। हाई स्पीड वायर ड्राइंग मशीन के मरने चाहिए उपकरण की कमी दर के अनुरूप हो। मशीन शुरू करना बेहतर है यदि यह बहुत बड़ा है, लेकिन टावर व्हील का जीवन होगा। अगर मिलान बहुत छोटा है, तार खींचना मुश्किल है, और तार आसानी से टूट जाएगा जब गति तेज है, लेकिन क्योंकि छोटी पर्ची में, टावर व्हील आसान नहीं है। नाली। साइट पर अनुभव के अनुसार, यह जोड़ने के लिए पर्याप्त है 2-3 सामान्य मोल्ड पर उपकरण के कटौती अनुपात के आधार पर स्लाइडिंग गुणांक अनुपात। उच्च गति वाले तार ड्राइंग मरने के लिए यह आवश्यक है कि आकार का क्षेत्र छोटा हो मिट्टी के तार ड्राइंग मशीन की, और घंटी मुंह चाहिए हो गोल। अगर आकार का क्षेत्र लंबा है, मोल्ड जीवन लंबा होगा, लेकिन संपीड़न क्षेत्र लंबा है, और संबंधित रेखा की गति नहीं कर सकता जोड़ा गया ऊपर। उच्च गति विशेष रूप से आसान है ब्रेक। के लिए तार ड्राइंग मशीन इ, पॉलीक्रिस्टलाइन आमतौर पर पुल मोल्डों के लिए उपयोग की जाती है, और हीरे का उपयोग निर्यात मोल्ड के लिए किया जाता है क्योंकि वे हैं फिक्स्ड व्यास molds। बाहर निकलने के करीब पिछले कुछ तीन या चार मोल्डों में हीरे का उपयोग करना सबसे अच्छा है मोल्ड स्थिर के साथ कई घरेलू मोल्ड भी हैं। गुणवत्ता। टियांचांग और हेबेई मोल्डों का भी उपयोग किया जा सकता है, कीमत अपेक्षाकृत कम है, और कीमत बहुत अधिक है।
4. इस में खोजने के लिए तांबा सामग्री की गुणवत्ता सबसे मुश्किल है। आम तौर पर, यह अक्सर अस्पष्ट रूप से टूट गया। बड़े और छोटे विनिर्देश दोनों समान हैं, जो सबसे बड़ा सिरदर्द लाता है फ्रंट-लाइन मजदूर। और खोजने का कोई कारण नहीं है बाहर बस बसबार के कई बैचों को बदलने के बाद, क्या हम योग कर सकते हैं अनुभव। हमारा निर्माता भी शक्तिहीन हैं।
5: टावर व्हील पर रैखिक पर्ची गुणांक को कम करने के लिए थ्रेडिंग विधि की समस्या, टावर व्हील पर जितनी संभव हो सके कई मंडलियों को बनाने का प्रयास करें। आम तौर पर, टॉवर व्हील पर सर्कल नहीं कर सकता कम हो 4 मंडल। अगर कम मंडलियां हैं, टावर व्हील आसान है जो ग्रूव है। बहुत सारे गोद अच्छे नहीं हैं, और प्रत्येक को दबाकर आसान है।
5. तनाव और वायु दाब की समस्या समायोजन। सामान्य परिस्थितियों में, अधिक तनाव और वायु दाब जब एनीलिंग नहीं, बेहतर, जब तक यह तोड़ने के लिए बहुत बड़ा नहीं है तार। क्योंकि दोहरी आवृत्ति रूपांतरण नियंत्रण, घुमाव आवृत्ति रूपांतरण की गति मुख्य रूप से तनाव रॉड के पीछे परिशुद्धता potentiometer पर आधारित है और घुमावदार के संतुलन को प्राप्त करने के लिए मध्यवर्ती वोल्टेज और unwinding। अगर तनाव वायु दाब तार व्यास विनिर्देश के लिए आवश्यक वायु दबाव मूल्य तक नहीं पहुंचता है, यह घुमावदार तार का कारण बन जाएगा जब गति धीमी है, स्लीपेज बन जाता है बड़ा। कब ग्राहक एनीलिंग का जवाब नहीं देता है, मशीन की गति तक पहुंचने के बाद तांबा तार लाल हो जाएगा। 1300 मीटर / न्यूनतम यह एक सामान्य तनाव और वायु दाब है जो बहुत कम है, जिसके परिणामस्वरूप तेज मेजबान की गति और तार टेक-अप की गंभीर कमी गति तांबा तार बहुत गर्मी उत्पन्न करने के लिए मुख्य इंजन के निश्चित गति चक्र पर रगड़ता है, और तांबा तार ennealed है। अगर यह होता है, ग्राहक की होस्ट फिक्स्ड स्पीड व्हील ग्रूव (आम तौर पर, फिक्स्ड-स्पीड व्हील ऑफ द वायर ड्राइंग मशीन नाली)। के दौरान निरंतर एनीलिंग, तनाव और वायु दाब चाहिए ध्यान दें, और यह चाहिए बहुत बड़ा नहीं है, अन्यथा तार बहुत पतला हो जाएगा, जिसके परिणामस्वरूप गंभीर तार बाध्यकारी। समायोजन विभिन्न तारों के अनुसार साइट पर समायोजित किया गया है व्यास। विभिन्न तांबा निर्माताओं के लिए संबंधित एनीलिंग वायु दाब अलग है। साइट पर तांबा सामग्री को ठीक करने के लिए अनुभवजन्य डेटा का पता लगाना सबसे अच्छा है। सैद्धांतिक डेटा नहीं है विश्वसनीय। कभी-कभी निरंतर एनीलिंग निर्माताओं में, एनीलिंग और कोई एनीलिंग नहीं होती है। साइट पर श्रमिक तनाव और वायु दाब समायोजित करें एनीलिंग। अगर वे समय में दबाव में वृद्धि न करें जब एनीलिंग का प्रदर्शन नहीं किया जाता है, तनाव और वायु दाब बहुत कम हो जाएगा और तार के साथ समस्याएं होंगी। इस पर विशेष ध्यान दें। बिंदु।
6 वर्तमान नियंत्रण प्रणाली अधिक से अधिक बन रही है उन्नत। पिछले के विपरीत संपर्ककर्ता रिले नियंत्रण प्रणाली, अधिक उन्नत चीजों की देखभाल करने के लिए अधिक पेशेवर कर्मचारियों की आवश्यकता है।इस घटना जो ऑपरेटरों को यादृच्छिक रूप से आवृत्ति कनवर्टर पैरामीटर समायोजित करता है और एनीलिंग प्लेट पोटेंटियोमीटर स्पॉट पर दिखाई देता है, और वे समायोजित हैं। पता नहीं कैसे इसे वापस स्थानांतरित करने के लिए, यह अनावश्यक उपकरणों का कारण बन जाएगा शिकायतें। कब कोई पेशेवर विद्युत कर्मी मौजूद नहीं हैं, ऑपरेटरों को प्राधिकरण के बिना इन्वर्टर और एनीलिंग नियंत्रण बोर्ड के साथ खेलने के लिए सख्ती से मना किया गया है, और ग्राहक को स्पष्ट रूप से समझाएं उपकरण की स्थापना और कमीशन।
श्रेणियाँ
हाल के पोस्ट
अनुकूल लिंक :
Excavator Spare Parts Melamine press machine xmsinuowei Anhuitianyuan surface-polish Diesel Generator oil purifier machine Gdboanmachine ahvsee Oil Purification Systems kerienplc B & RX67DM9331L12 caster wheels wholesales rollforming-machinery Bulk Material Handling System Ball Bearing Exhaust Fan chinafiltermachine Cross-border Cold Chains Scrap Metal Baler Machine Pulp Molding Production line Stone Cutting Machine Various Excavator Buckets www.senkomachine.com aclshred Stone Carving Machine www.esegen.com coffee color sorter perf-testingवीचैट पर स्कैन करें: